一、客户公司背景
企业名称:XX塑料制品有限公司
所在地:山东省青岛市即墨区
行业地位:华东地区大型塑料制品生产商,专注于注塑成型、挤出加工及改性塑料研发,年产值超30亿元,拥有全自动化生产线10条。
环保需求:满足《大气污染物综合排放标准》(GB16297-1996)及地方VOCs管控要求(车间VOCs浓度≤50mg/m³,总排放≤30mg/m³),重点治理聚丙烯(PP)、聚乙烯(PE)生产中的苯乙烯单体挥发及热解废气。
二、废气处理工艺流程
1. 废气来源与特性
主要污染源:
注塑机装配车间:热延展性可塑料熔融挤出来时散发释放的苯氯乙烯(C₈H₁₀)及散发性生产物(VOCs);
热解成品库:废弃可塑料裂解产生了的二噁英前体物(如氯苯、多环芳烃);
原材料保存:聚氯乙烯小粒、ABS树脂胶等散发性单个漏泄。
有机废气治理性能指标:
功率:10,000~25,000 m³/h(峰峰值达30,000 m³/h);
VOCs密度:150~500 mg/m³(以苯丁二烯相结合);
苯乙稀聚己内酯:80~300 ppm;
粒子物:20~80 mg/m³(PM10占60%上文);
温:常温的~80℃(热解废液高达200℃)。
2. 核心处理工艺
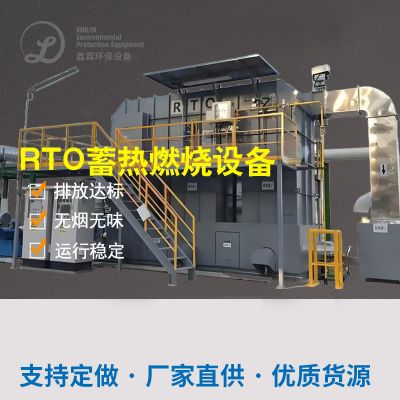
采用 **"多级预处理+蓄热燃烧(RTO)+深度净化" 复合工艺**:
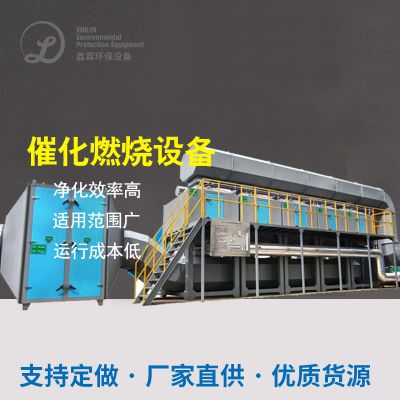
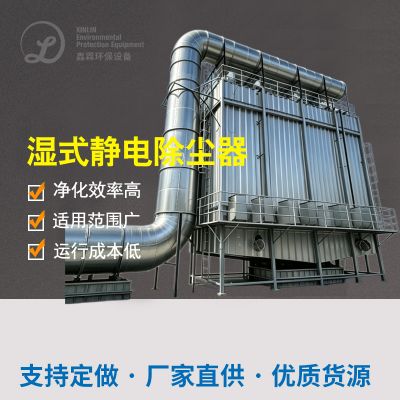
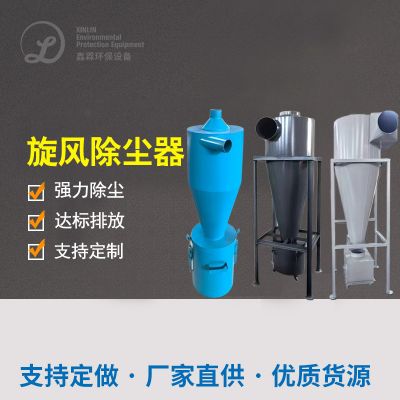
plaintext废气收集 → 旋风除尘 → 余热回收系统 → RTO催化燃烧 → 活性炭吸附塔 → 湿式电除尘器 → 达标排放
3. 关键技术参数
三、废气处理难点与解决方案
1. 高浓度苯乙烯的瞬时排放
问题:注塑机开模瞬间苯乙烯浓度可达800 ppm,远超吸附塔设计负荷。
改进措施:
救急旁通系统软件:装置很快崩溃调节阀,偏高烟粉尘同时导进RTO复燃;
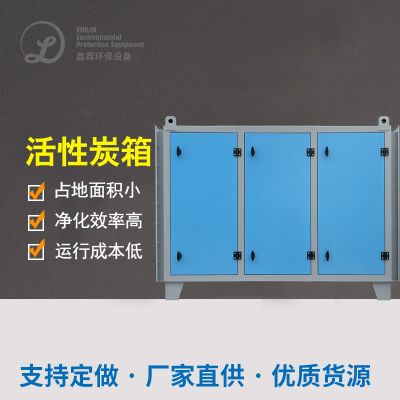
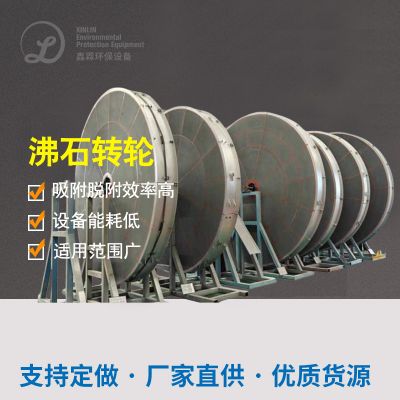
层级降解设计方案:前级降解塔运用 沸石分子式筛(降解存储量升降30%),后级渗透性炭补点短信拦截残渣VOCs。
2. 热解废气中的二噁英前体物
问题:废旧塑料热解易生成氯苯、菲等二噁英前驱体,传统RTO无法彻底分解。
办法:
常温焚烧炉:RTO一氧化碳燃烧湿度发展至950℃并调长驻留时长至2秒,影响二噁英产生方法;
急冷塔:氮氧化物1秒内速冷至200℃以上,预防二噁英再提炼。
3. 设备防腐与材料耐受性
问题:热解废气含氯化氢(HCl)和焦油,普通钢材腐蚀速率高达每月5 mm。
存在问题:
全瓷质通道:RTO点燃器及厨房烟道主要包括SiC瓷质(耐温性1300℃);
防锈表层:余热收集控制系统壁内喷涂工艺PTFE(聚四氟丁二烯)表层,耐酸胶泥碱的腐蚀。
四、整治实际效果评估报告格式
附加效益
资源化利用:
利用RTO余热代替潮湿道工序,年节电约400万块;
热解废油经精练后可当为主要轻质燃料油造纸废水处理。
工作环境盈利能力:
变少垃圾生成量80%(原废化学活化炭年出产量量约500吨);
按照ISO 14001证书及的清洁产生操作示范厂家评审意见。
五、产品选择型号菜单(局部重要产品)
六、行业启示
工艺优化:推广低温低压注塑技术(LCP),减少苯乙烯挥发;
原相关材料改革创新:激发耐中高温、耐侵蚀的瓷器基复合型原相关材料混用以往金属制系统;
智能化管控:工作部署再线VOCs检测操作系统(FID+PID)与AI调优java算法,保证脱贫控风与环保节能执行。
如需积极推进技能计划方案(如RTO温差场模仿、物理吸附剂重复曲线美),请供应具体实施制作艺性能及有机废气含量判断报告格式。

 扫一扫添加微信