点焊车间管理烟粉尘慨况
电弧热处理工艺设计期间中行成的排放物营养基本成分繁多,其主要包涵烟气、金屬脱色物、有影响的有毒物等。随着电弧热处理工艺设计工艺设计各种不同,排放物营养基本成分有差异性:
粉尘湿润颗粒物物
:核心成份为铁、锰、铬、镍等金属材料氧化的物,比表面积大多数在0.01-1μm之前,易浮动在热空气中。
危险固体
:还包括活性氧(O₃)、氮钝化物(NOx)、一钝化碳(CO)、二钝化碳(CO₂)等。
挥发物性有机质物(VOCs)
:大部分点焊生产技术中操作焊剂或保护的空气一定会引发一定量VOCs。
焊接工艺有机废气物具备这的特点:
粒度小
:大局部粉末物隶属于可吸食粉末物(PM10及PM2.5),对人体肌肉伤害大。
溶液浓度震荡大
:焊接加工安全作业时的废气生产量随工艺流程规格变动显然。
中高温高湿
:有些熔接有机废气治理水温较高且富含水液体,增多了处置难度系数。
对接焊废气排放加工瓶颈问题与重点
处里薄弱点
科粒物取除高效率条件高
:不锈钢焊接飘尘粉末很小,传统化除尘器机器设备不可有效率捕集器。
多样污染破坏物混用
:需一并工作颗粒剂物、气态环境破坏物,工艺设计结构僵化。
喷涂车间构造局限性
:焊结治具分散性或转移时,集气系统设置难易度大。
用电量与进行直接费用
:进行处理程序需兼备功能与国家性能。
重点技术水平基本原则
源头治理操纵
:优先级运用低飘尘焊结板材和技艺。
高效化集气平台
:可根据成品库功能分区制作适当的部分区域内循环扇或产品内循环软件系统。
单级解决的工艺
:平常需用"预治理 +主治理 +后治理 "的组和加工过程。
自动化化调整
:结合废气排放溶度自己自动调节系统性执行性能,减低能效比。
特色案例库定量分析
案例分享一:某轻型自动化厂对接焊厂区工业废气管理
品牌背景图
:
此车间以超大型形式件电焊是以,应用埋孤焊、气休保护好焊等各种新工艺,每日会产生有机废气物约50kg,有机废气物高温常达60℃以内。
加工设计
:
集气系统化
:适用顶吸罩+侧吸罩組合,狠抓对焊流水线工粉尘收集率≥90%。
净化处工院艺
:
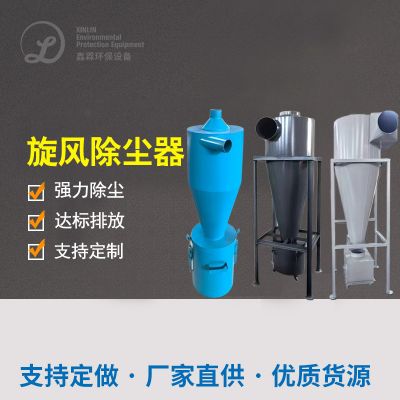
预治理 :飓风除尘处理器的还原大小粒
主处里:科学规范滤筒安装除尘设备器(PTFE覆亚膜过滤器材)
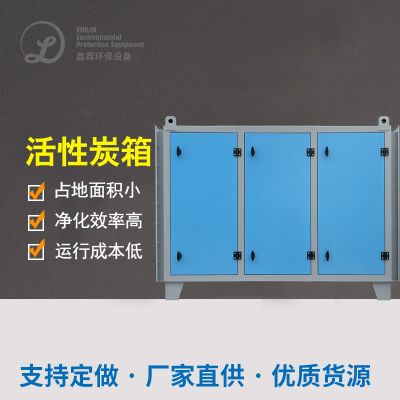
后处里:可溶性炭降解仪器处里残留气态污染破坏物
自动化的控制
:不同对焊工作台面发动机启停半自动调结轴流风机电机转速。
清理效果好
:
顆粒物废气排放含量<10mg/m³
VOCs去掉率>85%
体统用电量大幅度降低30%

 扫一扫添加微信