一、酿酒厂废气处理案例
1. 客户公司背景
企业名称:某大型白酒生产企业(年产基酒5万吨,员工2000+)
市场难点:
减压蒸馏成品库、发醇池等空间区域VOCs(甲醇、酯类、硫化橡胶氢)含量超支,气味儿难闻的;
绿色常规检查频密,有着被处罚概率;
传统与现代渗透性炭气体吸附成本价高,修改时期短,运维管理重压大。
二、废气处理工艺设计
核心工艺路线
多级复合处理工艺:
预处里过程:
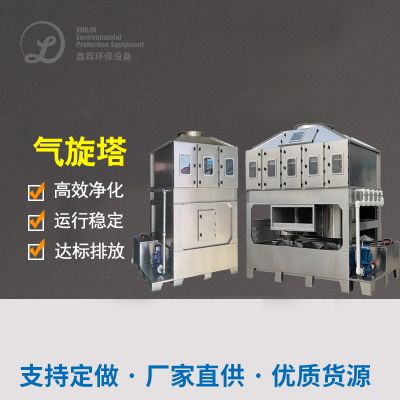
风暴降尘+静电能气体吸附:消除尾气里面大科粒煤尘及物质。
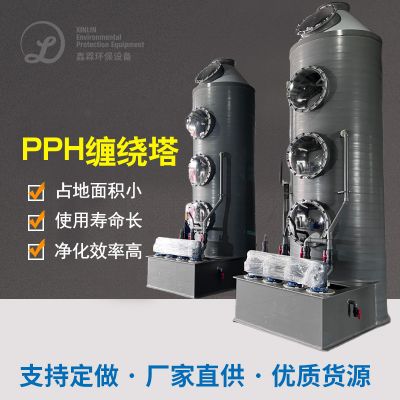
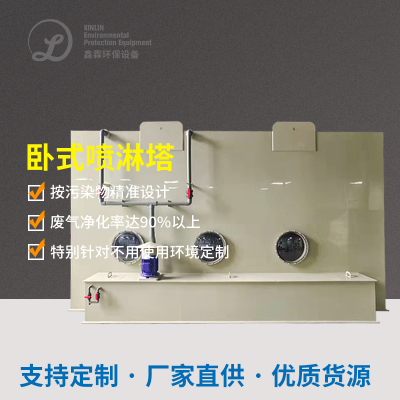
碱液自喷塔:结合呈酸性气味(如塑炼氢),减低事后设配氧化危害性。
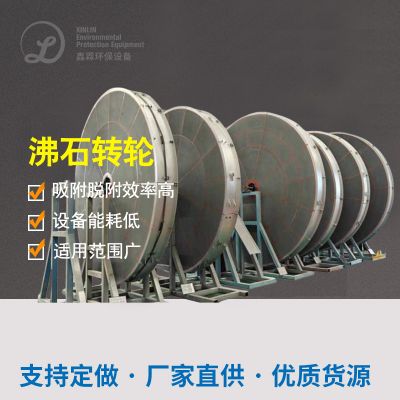
效率粘附过程:
离心分离专业能力:VOCs离心分离的效率≥95%,动态化离心分离体积≥1.2kg/m³可溶性炭;
变换基本模式:吸咐-脱附再循环作业,推动多次办理。
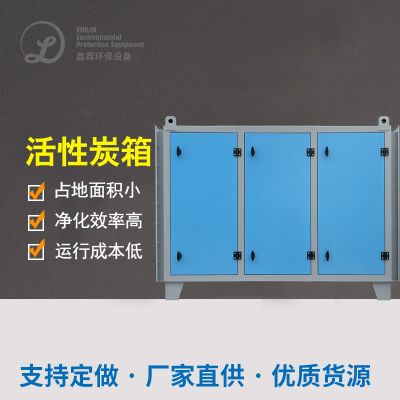
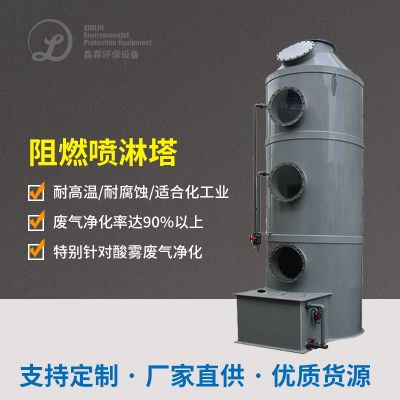
热塑性树脂活性酶类炭玻璃纤维吸塔(2组电容串联):
的深度自净阶段中,:
平均温度操控:280-350℃恒温器焚烧,充分溶解超过VOCs为CO₂和H₂O;
电磁能收购 :余热借助率≥70%,缩减清洁燃料直接费用。
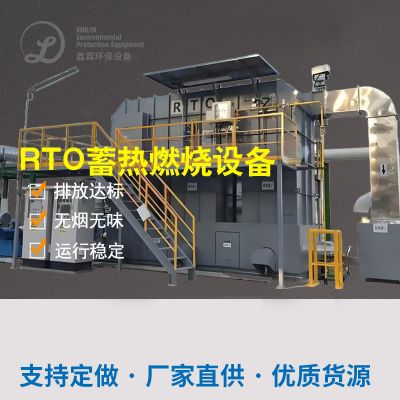
促使焚烧提升装置(RTO):
三、主设备设计与配值
四、废气处理难点与解决方案
难点1:废气成分复杂且浓度波动大
方法:应用“吸咐+离子液体一氧化碳燃烧”乐队组合工艺技术,按照PLC雷达回波图监控有机废气浓度自己调高吸咐/脱附修改工作频率。
常见问题2:湿程度高形成活力炭易饱和状态
存在问题:预解决增建空调抽湿仪器(微冻变干或膜剥离 ),将有机废气物露点操纵在40℃下类。
困惑3:酿酒生产线上封闭性差
应对策略:个性定制正压集气模式,扩大进行发酵池、罐装线等全流程图产污点,缩减无阻止摆放。
五、补救效用核实
六、客户反馈
环保合规:连续3年通过省级环保验收,避免停产风险;
成本盈利能力:年合理安排特异性炭回收费¥130万,过热蒸汽用电量降底40%;
时代经济效益:生产区及附近特殊难闻气味消逝,員工投拆率上升90%。
总结
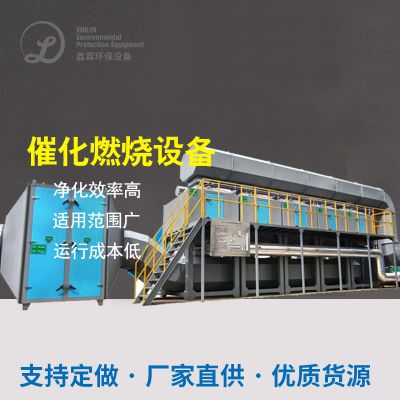
该方案通过“预处理+吸附+催化燃烧”多级联动,解决了酿酒行业废气浓度高、成分复杂的核心问题,兼具高效性、稳定性和经济性,可为同类企业提供参考!

 扫一扫添加微信